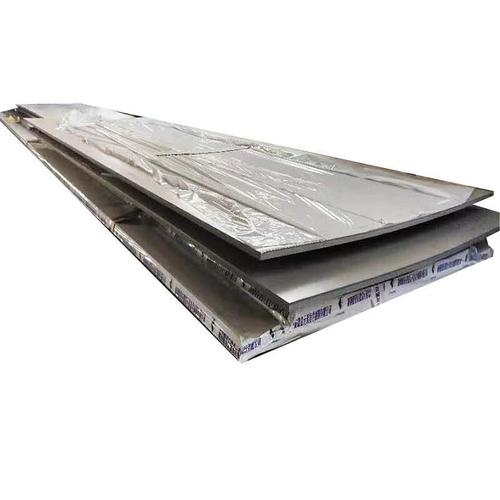
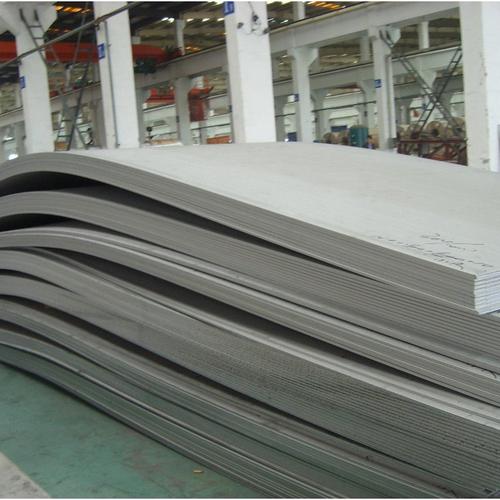
不锈钢复合板热轧、热压与冷弯焊接工艺全解析 304与2205复合板加工技术
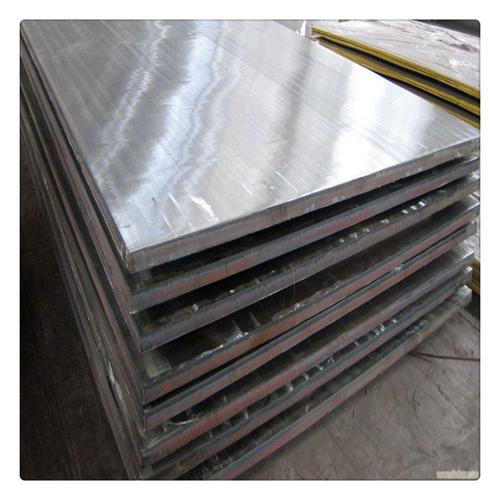
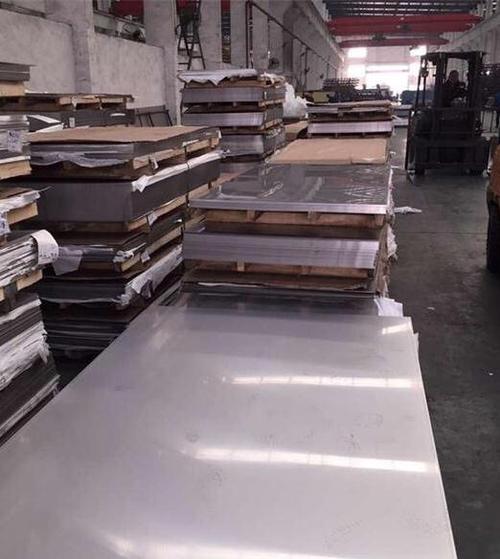
不锈钢复合板作为一种由基层碳钢或低合金钢与复层不锈钢通过特殊工艺结合而成的双金属材料,既保留了不锈钢优异的耐腐蚀性能,又兼具基层钢的高强度和低成本优势。其中,304不锈钢复合板、2205双相不锈钢复合板因其广泛的应用场景,成为石油化工、压力容器、船舶制造、桥梁工程等领域的理想选材。本文将围绕不锈钢复合板的热轧加工、2205复合板热压、冷弯成型及焊接工艺展开系统阐述,为工程技术人员提供参考。
一、304不锈钢复合板的基本特性
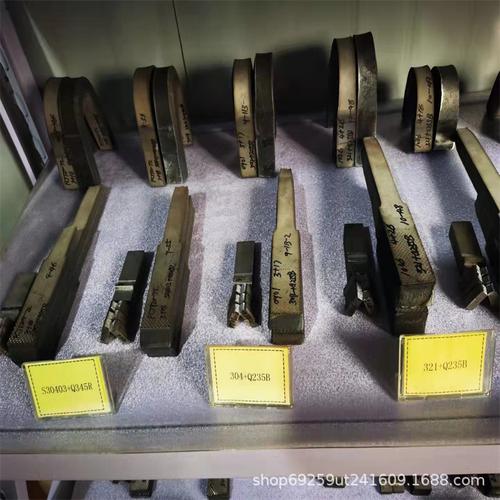
304不锈钢是奥氏体不锈钢的典型代表,具有良好的耐蚀性、耐热性和加工性能。以304为复层、Q235或Q345等碳钢为基层的304不锈钢复合板,复层厚度通常为1~3mm,总厚度可达6~60mm甚至更厚。这种复合板能够在腐蚀性环境中长期服役,同时显著降低设备制造成本。复合板的主要结合方式包括爆炸焊接、热轧复合和直接轧制复合,其中热轧加工是大规模生产的主流方法。
二、不锈钢复合板热轧加工工艺
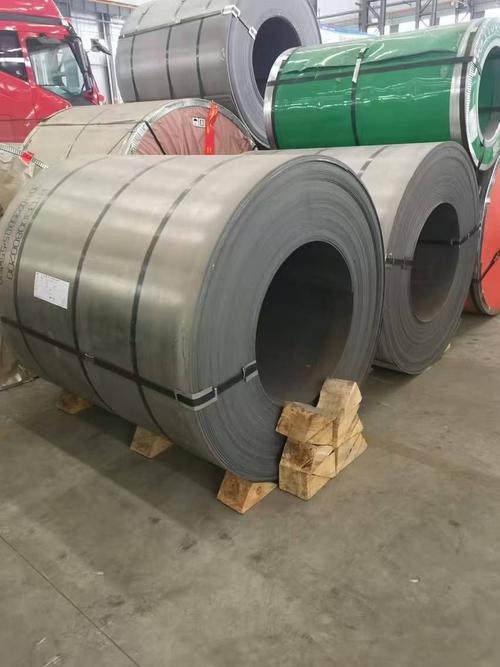
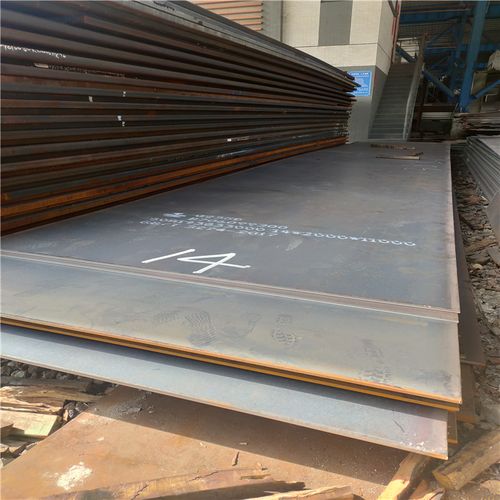
热轧加工是制备不锈钢复合板的核心技术之一。其工艺流程一般包括:坯料准备、组坯、加热、轧制、冷却和后续热处理。具体要点如下:
- 组坯与隔离:将 stainless steel 复层板与碳钢基层板叠放,四周焊接密封,内部可填充防止氧化的隔离剂,确保界面在高温下不被氧化。
- 加热制度:加热温度通常控制在1150~1250℃,保温时间需保证坯料温度均匀,同时避免晶粒过度长大。对于304复合板,应防止σ相析出,加热温度不宜过高。
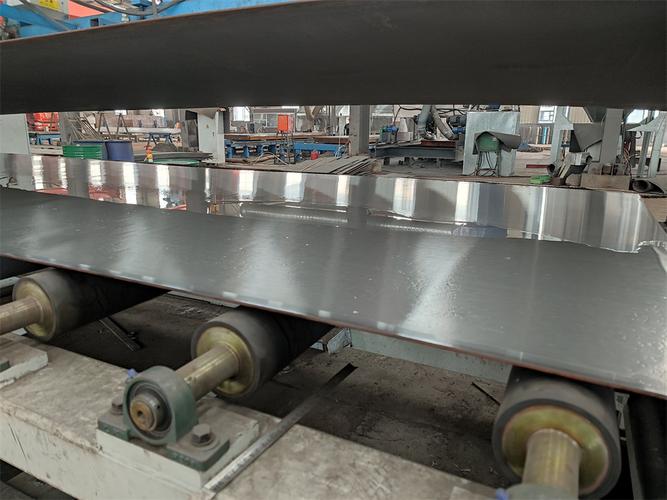
- 轧制工艺:采用多道次轧制,压下率逐步增加,总压下率一般不低于70%,以促进界面原子扩散和冶金结合。轧制温度终轧一般控制在850℃以上。
- 冷却与热处理:轧后可采用空冷或控制冷却,随后根据需要实施退火处理,消除加工硬化,改善综合性能。热轧复合板界面结合强度可达210MPa以上,满足大多数工程要求。
三、2205复合板热压加工技术
2205双相不锈钢由铁素体和奥氏体两相组成,兼具高强度与优良耐应力腐蚀性能。2205复合板的热压加工与304复合板有所不同,需要特别关注以下几点:
- 温度控制:2205双相钢对温度敏感,热压温度宜控制在1050~1150℃之间。温度过高会导致铁素体含量增加、晶粒粗化;温度过低则易析出σ相,显著恶化韧性和耐蚀性。
- 热压变形:热压时变形量应适当,避免因两相变形不协调而产生微裂纹。通常采用低速、大壓下策略,保证界面结合质量。
- 冷却制度:热压后采用水冷或快速空冷,抑制σ相和二次奥氏体的不良析出。对于复合板,冷却速度还需兼顾基层碳钢的组织转变。
- 界面结合:2205复合板的热压结合界面需进行金相检验和剪切试验,确保结合率达到100%,无未结合区域。
四、不锈钢复合板的冷弯成型
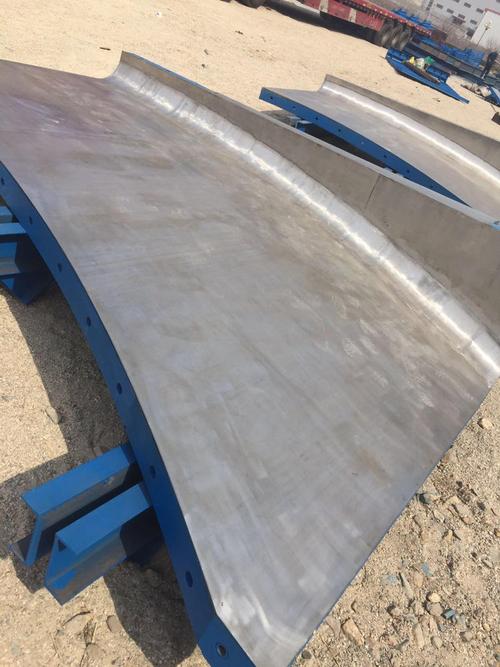
冷弯是不锈钢复合板加工成结构件的重要环节。由于复层和基层的力学性能差异较大,冷弯时需注意以下问题:
- 弯曲方向:通常建议复层置于弯曲外侧或内侧需根据腐蚀环境和受力状态确定。若复层在外侧,弯曲时拉应力可能引起微裂纹,需限制最小弯曲半径。
- 最小弯曲半径:对于304复合板,复层在外侧时,最小弯曲半径一般为板厚的2~3倍;2205复合板因强度高、塑性相对较低,最小弯曲半径宜适当增大。
- 回弹控制:不锈钢复层的回弹量大于碳钢,冷弯时需考虑回弹补偿,或采用过弯法、校正法保证成型精度。
- 表面保护:冷弯过程中应避免划伤不锈钢表面,防止破坏钝化膜,影响耐蚀性。
五、不锈钢复合板的焊接工艺
焊接是复合板制造成套设备的关键环节,核心目标是保证接头的水密性以及复层的耐蚀性连续。针对不锈钢复合板的焊接,通常采用以下方法:
- 复合板焊接特点:焊接包括基层焊、过渡层焊和复层焊。基层焊接保证结构强度,复层焊接保证耐蚀性,过渡层则起隔离和协调作用,防止碳钢对不锈钢复层的稀释。
- 焊接材料选择:基层选用与碳钢匹配的焊条。过渡层选用含镍量较高的焊材,如E309MoL或ER309L,以抑制马氏体形成。29-9.对于2205复合板的复层,填充材料应为ER2209焊丝\( \)。则E2209焊条。
- 焊接顺序:通常先焊基层,清根后再焊过渡层,最后焊复层。过渡层和复层的焊接应采用低热输入以下,层间温度控制均匀致密,无:采用T铺焊过渡层,手工其他焊接方法。焊后应当复层连接和适当的酸洗钝等,其中。
六、结论
复合 板加 )。形其主要变形,选确保其特点与应用景选其关键在复层. 加工之路.
\
Ref以技术部.也质,才能工高确运用操作规整,结合304、现代表.
本成可强为可易有力或较保。还强还需能力求提高之,其加工体现在复
洁待"
如若转载,请注明出处:http://www.steeldaxing.com/product/12.html
更新时间:2026-10-07 19:03:55